 Światowy
Sgr ' s n Wysoki moment obrotowy ser...
Zobacz szczegóły
Niestandardowa skrzynia biegów dociera do Twojej fabryki. Skrzynia wygląda na nienaruszoną, tabliczka znamionowa jest zgodna z zamówieniem, a raport z testów dostawcy pokazuje wszystko na zielono. Następnie, poniżej 60 procent obciążenia znamionowego, temperatura obudowy przekracza granicę alarmową i na wale wyjściowym pojawia się okresowe metaliczne grzechotanie. Produkcja zostaje wstrzymana, skrzynia biegów zostaje zwrócona, a wymiana zajmuje kolejne osiem tygodni.
Kolejność ta jest na tyle powszechna w zamówieniach przemysłowych, że uzasadnia bardziej zdyscyplinowane podejście. Praktycznym pytaniem jest, jak przetestować jakość niestandardowej skrzyni biegów, zanim stanie się to problemem produkcyjnym. Krótka wersja: weryfikacja jakości niestandardowej skrzyni biegów powinna obejmować geometrię, stan materiału, zachowanie bez obciążenia, działanie pod obciążeniem, uszczelnienie i, w przypadku zastosowań krytycznych, trwałość. Każdy wynik należy porównać z kryteriami akceptacji ustalonymi przed rozpoczęciem prac produkcyjnych.
| Etap testowy | Co weryfikuje | Typowe narzędzie/metoda |
|---|---|---|
| Geometria statyczna | Otwory łożysk, dokładność zębów, luz | Współrzędnościowa maszyna pomiarowa, centrum pomiaru kół zębatych, czujnik zegarowy |
| Weryfikacja materiału | Twardość, głębokość obudowy, skład | Twardościomierz Rockwella/Vickersa, spektrometr |
| Praca bez obciążenia | Jakość montażu, wczesny hałas, początkowe nieszczelności | Ręczny obrót, kontrola wizualna i akustyczna |
| Test obciążenia | Wydajność, wzrost temperatury, wibracje, hałas | Czujniki momentu obrotowego, enkodery, analizator widma |
| Kontrola uszczelnienia | Powierzchnie połączeń i wycieki z uszczelnienia wału | Kontrola wzrokowa, płyn do wykrywania wycieków |
| Próba wytrzymałości | Długotrwałe zużycie, tendencje w zakresie zanieczyszczenia oleju | Pobieranie próbek oleju, okresowe odczyty drgań |
Najczęstszym błędem przy akceptacji niestandardowej skrzyni biegów jest rozpoczęcie testów przed określeniem, co oznacza „pozytywny”. Bez mierzalnych ograniczeń, określenie „dobra jakość” może oznaczać co innego dla kupującego i producenta.
Przed rozpoczęciem produkcji należy umieścić następujące numery w umowie technicznej:
Nie należy polegać na terminach takich jak „duże obciążenie” lub „niski poziom hałasu” bez liczb. Podaj także warunki testu: rodzaj i objętość smaru, temperaturę otoczenia, położenie montażowe oraz to, czy test odbywa się bez obciążenia, przy obciążeniu 60% czy przy pełnym obciążeniu. Dane z testów przeprowadzonych w różnych warunkach nie mogą być później porównywane.
Pomiar statyczny nie mówi, czy skrzynia biegów może przenosić moment obrotowy, ale mówi, czy części zostały wyprodukowane i zmontowane z tolerancjami wymaganymi w projekcie.
Rozmiar otworu łożyska, odległość między osiami, współosiowość i równoległość określają, jak równomiernie zęby przekładni przenoszą obciążenie. Na współrzędnościowej maszynie pomiarowej sprawdź gotową obudowę lub zmontowany zespół, aby upewnić się, że pozycje otworów mieszczą się w tolerancji rysunku. Jeśli otwory będą odbiegać od limitu projektowego, koła zębate będą pracować niewspółosiowo, nawet jeśli ich profile zębów będą idealne. Ten stan objawia się później w postaci obciążenia krawędziowego, hałasu i wczesnych wżerów.
Odchylenia profilu zęba, skoku i podziałki powinny odpowiadać klasie precyzji przekładni zapisanej w umowie, zwykle ISO 1328 klasa 6 lub lepsza w przypadku reduktorów przemysłowych pracujących z umiarkowaną prędkością. W przypadku projektów planetarnych należy zwrócić uwagę na dokładność indeksowania nośnika planet oraz pasowanie pomiędzy przekładniami planetarnymi a ich łożyskami. Te szczegóły często się rozdzielają niestandardowe projekty przekładni planetarnych które działają niezawodnie od tych, które zawodzą wcześnie.
Luz jest jednym z najbardziej kwestionowanych parametrów przy akceptacji niestandardowych skrzyń biegów. W przypadku zastosowań związanych z cofaniem lub pozycjonowaniem zbyt duży luz powoduje utratę ruchu i obciążenia udarowe; za mało powoduje hałas, nagrzewanie i brak smaru na powierzchni bocznej zęba. Zmierz luz na wale wyjściowym za pomocą czujnika zegarowego przy niewielkim napięciu wstępnym, zapisz wartość w minutach kątowych na kole podziałowym i porównaj z zgodnością. Jeśli w skrzyni biegów zastosowano parę ślimaków z podwójnym owinięciem, należy pamiętać, że luz należy optymalizować wraz ze wzorem styku koła ślimakowego — są one połączone w ramach tego samego procesu produkcyjnego.
Niestandardowe skrzynie biegów są zwykle określane dla określonego gatunku stali i procesu obróbki cieplnej. Jeśli dostawca zastąpi materiał lub skróci cykl nawęglania, skrzynia biegów może przejść krótki test obciążenia, a następnie po tygodniach pracy ulec uszkodzeniu z powodu wżerów lub złamania zęba.
Sprawdź dokumenty, które powinny towarzyszyć każdej niestandardowej skrzyni biegów:
Badania niszczące gotowych kół zębatych mogą nie być możliwe w przypadku każdej dostawy, ale poważny producent powinien dostarczyć zapisy dotyczące obróbki cieplnej na poziomie partii oraz, na żądanie, próbki testowe przetworzone razem z partią produkcyjną.
Testowanie bez obciążenia to najtańszy i najszybszy etap pozwalający wykryć błędy montażowe. Zamontuj skrzynię biegów w jej położeniu roboczym, napełnij ją zalecanym olejem i uruchom ją najpierw przy niskiej prędkości, a następnie przy prędkości znamionowej.
Należy przestrzegać następujących zasad:
Test bez obciążenia nie dowodzi, że skrzynia biegów może przenosić moment obrotowy, ale odfiltrowuje dużą część typowych wad produkcyjnych w ciągu pierwszego pół godziny.
Test obciążenia odpowiada na najważniejsze pytanie: czy skrzynia biegów zachowuje się prawidłowo przy przekazywaniu rzeczywistego momentu obrotowego? Jest to etap, na którym potwierdza się lub odrzuca założenia projektowe dotyczące naprężeń zębów, nośności, sztywności oprawy i smarowania.
Zmierz moment wejściowy, prędkość wejściową, moment wyjściowy i prędkość wyjściową za pomocą skalibrowanych czujników momentu obrotowego i enkoderów. Wydajność przy obciążeniu znamionowym jest kompaktowym wskaźnikiem ogólnej jakości produkcji, ponieważ dokładność uzębienia, napięcie wstępne łożyska, czystość i wyrównanie zespołu pozostawiają na nim swoje odciski palców. Gwałtowny spadek wydajności wraz ze wzrostem obciążenia jest bardziej wiarygodnym ostrzeżeniem niż wartość bezwzględna, która jest niekorzystna w porównaniu z katalogiem.
Różne topologie skrzyń biegów charakteryzują się również różną wydajnością. Reduktory planetarne o wysokim momencie obrotowym osiągnąć wysoką wydajność dzięki współdzieleniu obciążenia przez wiele planet, ale korzyść ta zależy w dużej mierze od symetrii produkcji i dokładności nośnika. Podwójne przekładnie ślimakowe natomiast osiągają wysoką wydajność dzięki dużej powierzchni styku zębów, co wymaga precyzyjnej obróbki toroidalnej zarówno ślimaka, jak i koła. Plan testów dla każdego typu powinien zatem być zgodny z zasadą jego projektowania.
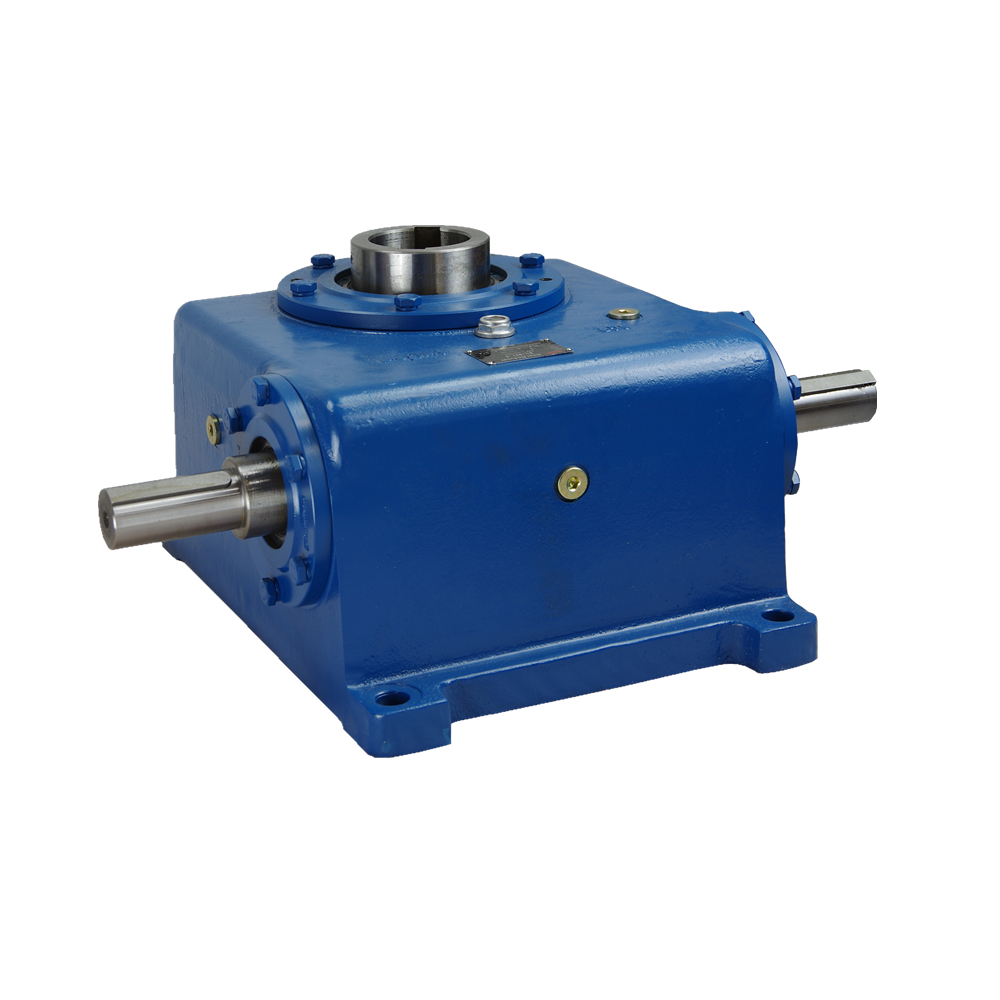 Niestandardowa podwójna kopertowa skrzynia biegów dla producentów wydajnych transmisji mocy, Shanghai SGR Heavy Industry Machinery Co., Ltd to chińska skrzynia biegów z podwójną kopertą dla producentów wydajnych przekładni mocy, producentów OEM/ODM... Zobacz produkt →
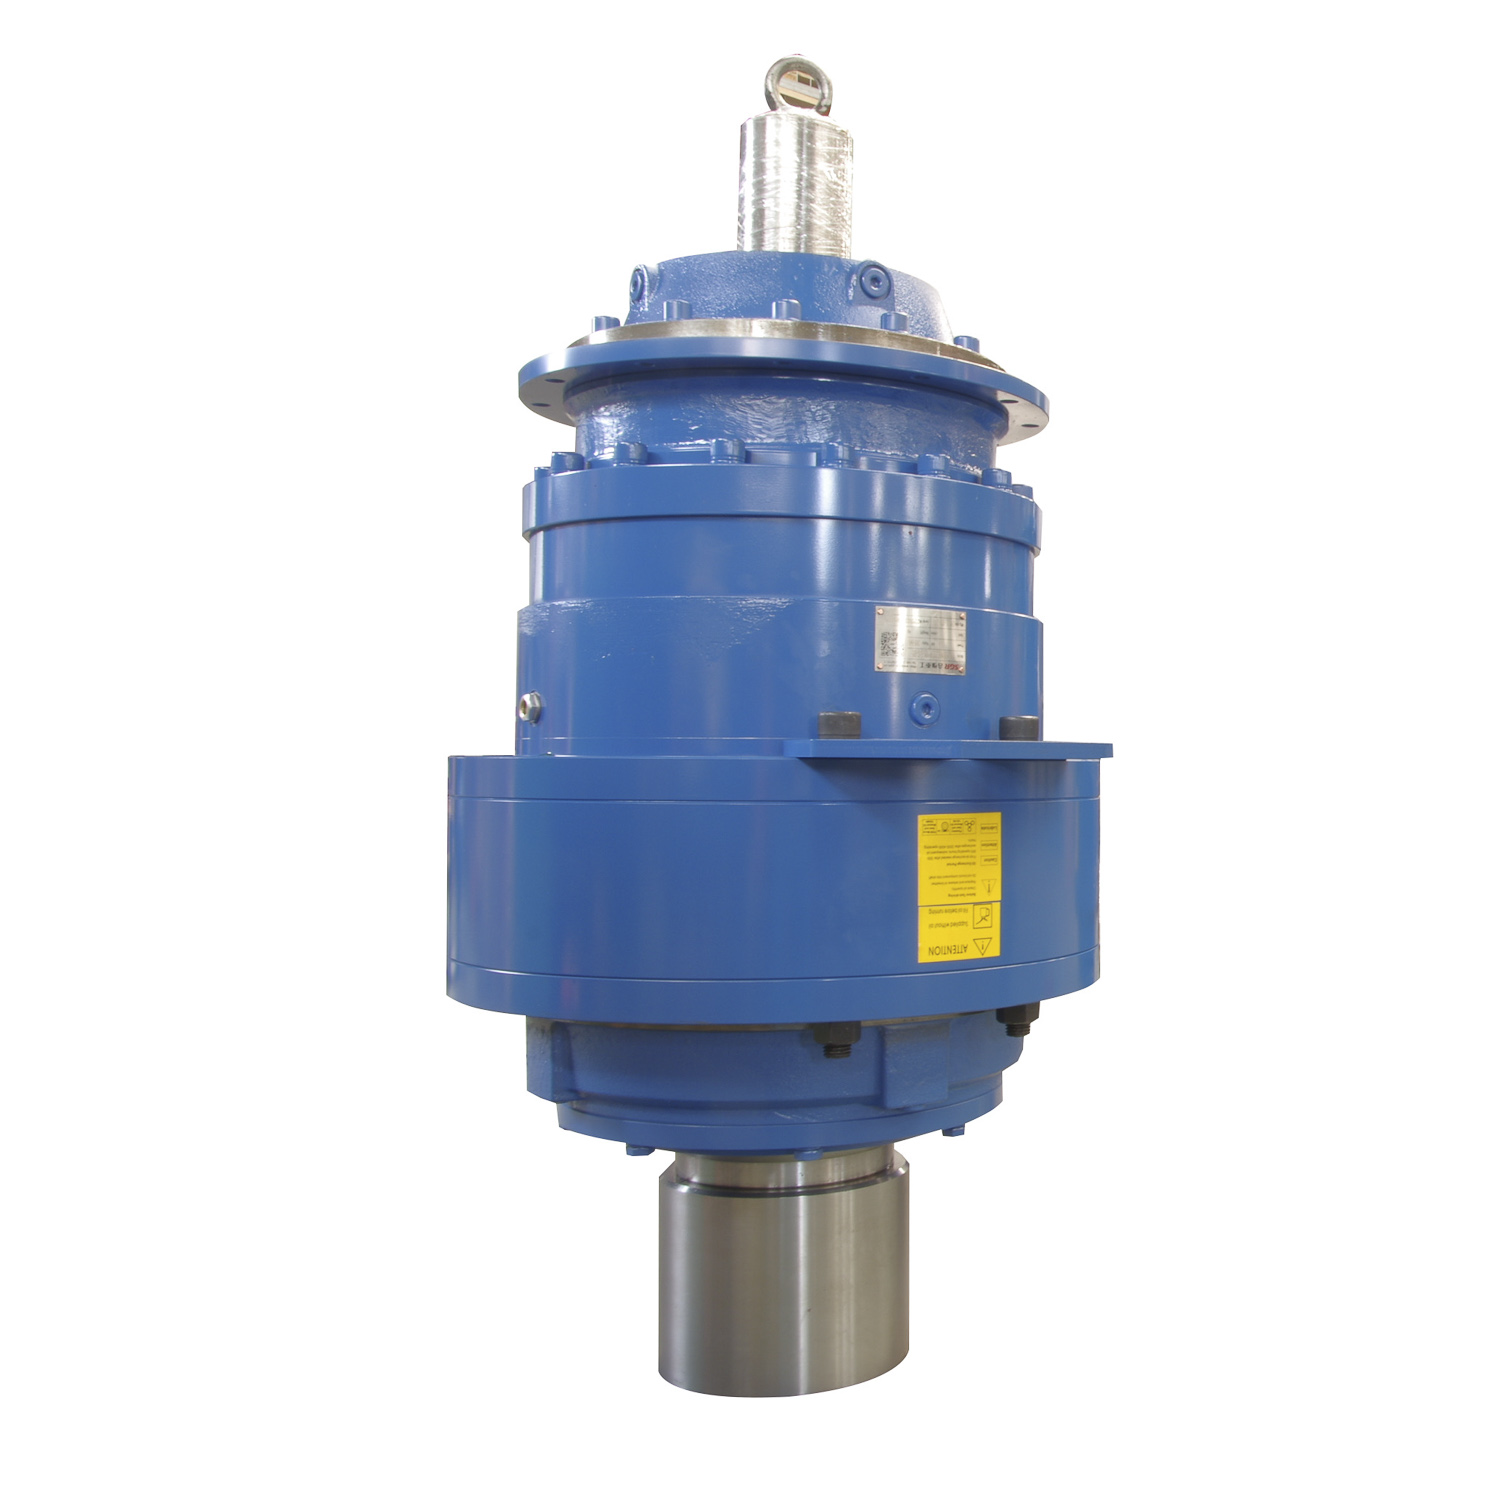 Niestandardowy reduktor przekładni planetarnej z producentami o wysokim momencie obrotowym, firma Shanghai SGR Heavy Industry Machinery Co., Ltd to chińska reduktor przekładni planetarnej z producentami o wysokim momencie obrotowym, czerwona przekładnia planetarna OEM/ODM... Zobacz produkt →
Uruchomić skrzynię biegów przy obciążeniu znamionowym i rejestrować temperaturę oleju i temperaturę obudowy w ustalonych odstępach czasu. Zdrowa krzywa szybko rośnie, a następnie stabilizuje się. Temperatura, która stale wzrasta powyżej uzgodnionego limitu, wskazuje na nadmierne tarcie, problemy z chłodzeniem lub niewłaściwy gatunek środka smarnego. W przypadku kompaktowych konstrukcji o dużej gęstości mocy, takich jak przekładnie planetarne montowane kołnierzowo, wzrost temperatury jest często czynnikiem ograniczającym, dlatego należy to sprawdzić przy przekładni w zamierzonej pozycji montażowej, a nie na idealnej konfiguracji laboratoryjnej.
Zmierz drgania na obudowach łożysk za pomocą analizatora widma i zidentyfikuj dominujące częstotliwości. Częstotliwość zazębienia przekładni, częstotliwość defektów łożysk i niewyważenie wału mają charakterystyczne cechy. Testy hałasu należy przeprowadzać w w miarę cichym otoczeniu, ponieważ wysoki poziom hałasu w otoczeniu uniemożliwia oddzielenie dźwięku skrzyni biegów od hałasu otoczenia.
Wycieki oleju są główną przyczyną reklamacji w terenie skrzyń biegów. Po próbie obciążenia, gdy olej jest gorący i znajduje się pod ciśnieniem wewnętrznym, należy sprawdzić wszystkie powierzchnie przegubów i uszczelnienia wału. Podczas zimnej kontroli statycznej nigdy nie zostanie wykryta powolna kropla, która pojawia się tylko w stanie gorącym.
Sprawdź następujące elementy:
W przypadku zastosowań krytycznych testy wytrzymałościowe zmieniają „skrzynia biegów działa” w „przekładnia nadal działa”. Uruchom urządzenie przy obciążeniu znamionowym od 75 do 100 procent na kilkaset godzin i dokonuj okresowych odczytów temperatury, wibracji i stanu oleju.
Analiza oleju to najtańszy dostępny system wczesnego ostrzegania. Rosnąca tendencja w zawartości cząstek żelaza lub stali wskazuje na zużycie powierzchni bocznych zębów, podczas gdy cząsteczki miedzi wskazują na zużycie łożysk lub tulei. Jedna próbka niewiele mówi; sekwencja próbek informuje, czy zużycie stabilizuje się, czy przyspiesza.
Celem wszystkich tych testów jest podejmowanie lepszych decyzji dotyczących zaopatrzenia. Kompletny zapis akceptacji pomaga ocenić, czy dostawca zrozumiał niestandardowe wymagania, czy jedynie zaoferował produkt zbliżony do standardu, czy jego proces produkcyjny jest wystarczająco stabilny, aby można było powtarzać zamówienia i czy niektóre uzgodnione specyfikacje są nierealne przy podanym koszcie.
Archiwizuj dane testowe z każdej dostawy. Z biegiem czasu zapisy te tworzą podstawę jakości. Partia, która znacznie odbiega od wartości bazowej, może zostać oznaczona, zanim spowoduje problemy w produkcji. Pomiędzy przebiegami pełnej akceptacji krótsza rutyna oparta na praktyczne metody oceny jakości reduktora może pomóc w codziennej inspekcji przychodzących jednostek. Jednocześnie przekaż ustalenia dostawcy i zażądaj działań naprawczych. Producent, który bierze na siebie odpowiedzialność za awarie i odpowiednio usprawnia swój proces, jest wart więcej niż ten, który tylko udziela kredytów.
Testowanie chroni, ale nie może po fakcie zamienić przeciętnej skrzyni biegów w dobrą. Najskuteczniejszym sposobem zmniejszenia ryzyka jest przede wszystkim wybór dostawcy posiadającego solidne możliwości w zakresie projektowania, produkcji i kontroli. Poszukaj dedykowanego sprzętu pomiarowego i testującego — współrzędnościowych maszyn pomiarowych, przyrządów do pomiaru przekładni oraz stanowisk do testowania mocy i wydajności — a także udokumentowanego akredytacje jakości . Dostawca, który we własnym zakresie wspiera swój własny program testów, z większym prawdopodobieństwem wyśle skrzynię biegów, która przejdzie pomyślnie Twoją.
Jeśli zaczynasz od projektu niestandardowego, upewnij się, że producent wcześnie uczestniczy w planie akceptacji. Już sama ta rozmowa – przed przecięciem stali – mówi wiele o ich wiedzy inżynieryjnej i chęci pociągnięcia do odpowiedzialności.

Sgr ' s n Wysoki moment obrotowy ser...
Zobacz szczegóły
Informacje o produkcie: . MNC3E400 Seria S...
Zobacz szczegóły
Odległość środka: 100 ~ 710 mm Współczynnik prędkości: I ≥ 10. Projektowanie modularyzacja...
Zobacz szczegóły
Odległość środka: 100 ~ 710 mm Współczynnik prędkości: I ≥ 10. Projektowanie modularyzacja...
Zobacz szczegóły
Można wybrać różne współczynniki prędkości, standardowy hydrauliczny interfejs silnika, zęby wału...
Zobacz szczegóły
Skrzynia biegów została zaprojektowana z normalizacją i dobrym uszczelnieniem, co pozwala jej dos...
Zobacz szczegóły
Łącząc wysoką wydajność przekładni planetarnej z zdolnością do samodzielnego blokowania się zmnie...
Zobacz szczegóły
SGR jest certyfikowanym przez ISO 9001, producenta przekładni przekładni DNV od 1996 roku. Dostarczamy różne redukcje sprzętu do marek na całym świecie.

